Eisenbeiss GmbH
Hochbelastete Getriebekomponenten in Einzel- und Kleinserie, gefertigt in Oberösterreich

Branche:
Maschinenbau
Hauptsitz:
Enns, Österreich
Gründung:
1911
Mitarbeiteranzahl:
über 200
Eisenbeiss und PROMOT heben die Einzelteilfertigung schwerer Werkstücke auf Serienniveau. In der gemeinsam realisierten autonomen Fertigungszelle – seit März 2026 bei Eisenbeiss im Produktivbetrieb – sind Teilebereitstellung, Handhabung, Maschinenbeschickung und Umrüstung zu einem durchgängigen, unterbrechungsfreien Ablauf verkettet, auch bei Losgröße 1 und Werkstückgewichten jenseits der 300 kg. PROMOT verantwortet als Systemintegrator und Automatisierungslieferant die Gesamtlösung, Eisenbeiss bringt als Anwender die Prozessanforderungen der Einzelfertigung hochbelasteter Getriebekomponenten ein.
Weiterlesen
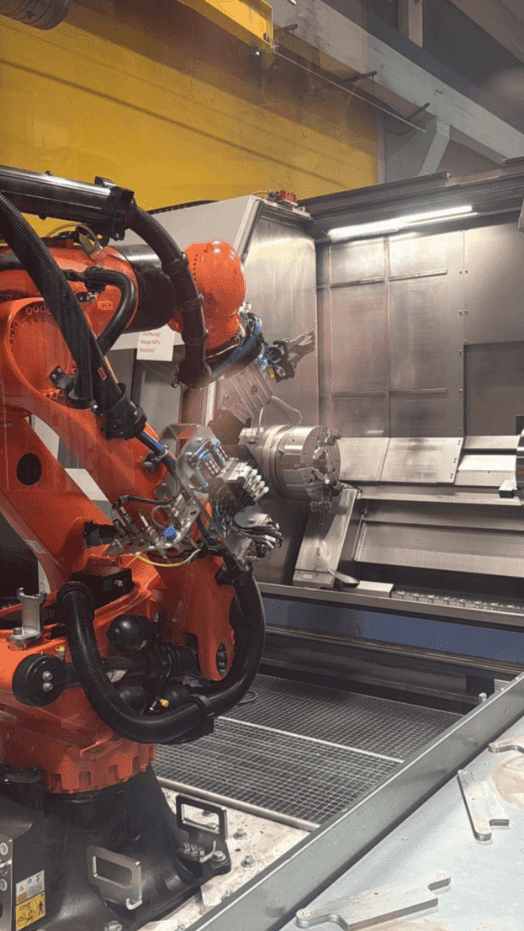
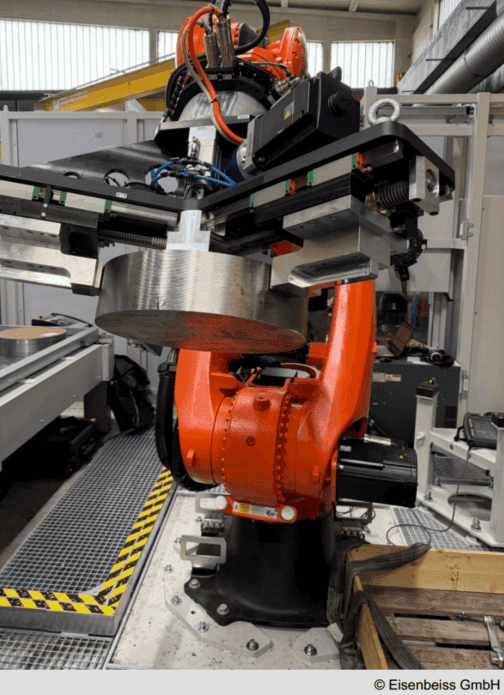
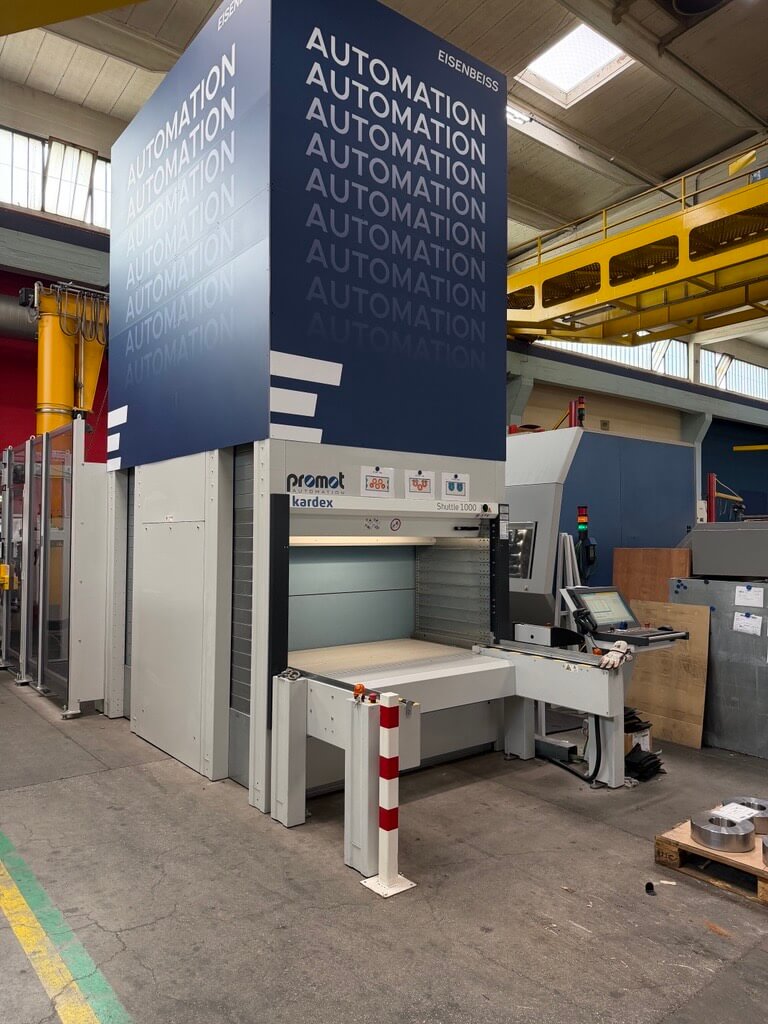
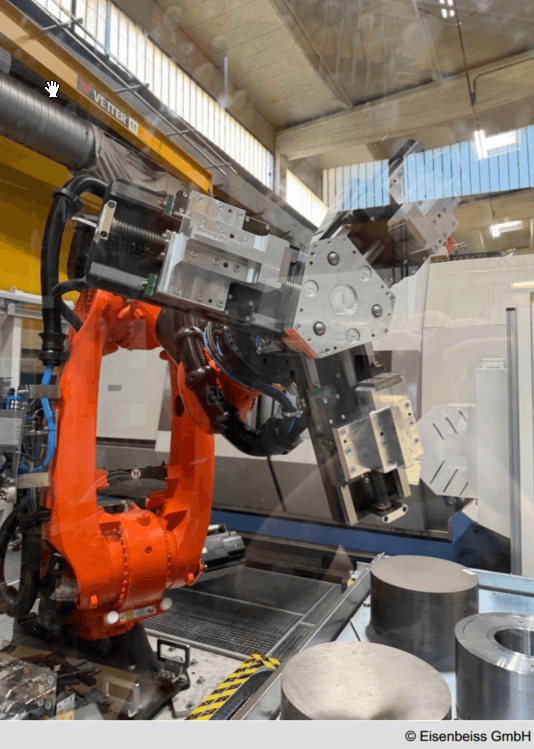
Kern der Zelle ist ein sechsachsiger Industrieroboter (KUKA KR 800 FORTEC ultra), der Rohteile aus einem integrierten Kardex-Vertikallift entnimmt, das WFL-Bearbeitungszentrum bestückt und den Spannbackenwechsel vollautomatisch durchführt. Der Vertikallift ist dabei nicht bloßes Lager, sondern aktiver Bestandteil der Prozesskette und sichert die Bereitstellung für mehrere aufeinanderfolgende Aufträge unterschiedlicher Geometrie. Der Neuheitsgrad liegt im automatischen Spannbackenwechsel in dieser Dimensionierung: für Rohteile bis 580 mm Durchmesser und 375 kg Gewicht. Genau an dieser Stelle endet bislang jedes Automatisierungskonzept für die Einzelfertigung – der Backenwechsel bleibt manuell, die Anlage damit personengebunden. Automatisierte Backenwechselsysteme existieren am Markt, jedoch in deutlich kleineren Traglast- und Durchmesserklassen. Die Übertragung dieses Prinzips in den Schwerlastbereich – inklusive der erforderlichen Prozesssicherheit, Wiederholgenauigkeit und Spannkraftüberwachung – ist nach unserer Marktkenntnis in Europa bislang in keiner vergleichbaren Anlage umgesetzt. Der Ausgangszustand macht den Sprung messbar: Vor der Automatisierung wurde das WFL-Bearbeitungszentrum ausschließlich bedienerbegleitet betrieben, mannlose Stunden gab es nicht, ein Wochenendbetrieb fand nicht statt. Ursache war kein organisatorisches, sondern ein technisches Hindernis – ohne automatisierten Spannbackenwechsel in dieser Größenklasse war ein mannloser Betrieb bei wechselnden Werkstückgeometrien schlicht nicht realisierbar. Jeder Auftragswechsel erzwang einen manuellen Eingriff und beendete damit die Autonomie der Anlage. Genau dieser Blocker ist mit der neuen Zelle aufgelöst. Heute fertigt die Anlage im Durchschnitt 30 Aufträge mit 30 automatischen Spannbackenwechseln innerhalb von rund 80 mannlosen Betriebsstunden pro Woche – 40 Stunden durchgehend über das Wochenende, weitere rund 40 Stunden verteilt über die Werktage außerhalb der Anwesenheitszeiten. Der Betrieb erfolgt vollständig ohne Bedienereingriff, einschließlich Werkzeug- und Späneentsorgung. Die Losgrößen reichen von 1 bis 10 Stück; es handelt sich also nicht um wiederholte Gleichteile, sondern um echte Einzel- und Kleinserienaufträge mit wechselnder Geometrie. Im Mittel entspricht das einem vollautomatischen Rüstvorgang alle rund zweieinhalb Stunden. Rüst- und Nebenzeiten entfallen im Anlagenbetrieb weitgehend, die Spindellaufzeit steigt entsprechend, und die Qualität bleibt bei hoher Variantenvielfalt reproduzierbar stabil. Die in der Einzelfertigung als gesetzt geltende Kopplung von Variantenzahl und Stückkosten wird damit aufgelöst. Die Innovation entsteht aus der konsequenten Systemintegration bewährter Serienfertigungselemente – Schwerlastrobotik, automatisierter Spannmittelwechsel, vertikale Lagertechnik, übergeordnete Auftragssteuerung – zu einem Gesamtkonzept für die wirtschaftliche Einzelfertigung. Bemerkenswert ist dabei die Wertschöpfungstiefe am Standort: Anwender, Systemintegrator und Werkzeugmaschinenhersteller sind allesamt oberösterreichische Unternehmen, die Lösung ist damit vollständig regional entwickelt und umgesetzt. Die Lösung zeigt einen Weg auf, wie sich der europäische Maschinenbau in Hochlohnstandorten auch bei Losgröße 1 behaupten kann.
„RoboGear1+“ - die autonome Einzelstückfertigung im Schwerlastbereich
Kern der Zelle ist ein sechsachsiger Industrieroboter (KUKA KR 800 FORTEC Ultra), der Rohteile aus einem integrierten Kardex-Vertikallift entnimmt, das WFL-Bearbeitungszentrum bestückt und den Spannbackenwechsel vollautomatisch durchführt. Der Vertikallift ist dabei nicht bloßes Lager, sondern aktiver Bestandteil der Prozesskette und sichert die Bereitstellung für mehrere aufeinanderfolgende Aufträge unterschiedlicher Geometrie. Der Neuheitsgrad liegt unter anderem im automatischen Spannbackenwechsel für große Werkstückdimensionen, genau an dieser Stelle endet bislang jedes Automatisierungskonzept für die Einzelfertigung – der Backenwechsel bleibt manuell, die Anlage damit personengebunden. Automatisierte Backenwechselsysteme existieren am Markt, jedoch in deutlich kleineren Traglast- und Durchmesserklassen. Die Übertragung dieses Prinzips in den Schwerlastbereich – inklusive der erforderlichen Prozesssicherheit, Wiederholgenauigkeit und Spannkraftüberwachung – ist nach unserer Marktkenntnis in Europa bislang in keiner vergleichbaren Anlage umgesetzt. Der Ausgangszustand macht den Sprung messbar: Vor der Automatisierung wurde das WFL-Bearbeitungszentrum ausschließlich bedienerbegleitet betrieben, mannlose Stunden gab es nicht, ein Wochenendbetrieb fand nicht statt. Ursache war kein organisatorisches, sondern ein technisches Hindernis – ohne automatisierten Spannbackenwechsel in dieser Größenklasse war ein mannloser Betrieb bei wechselnden Werkstückgeometrien schlicht nicht realisierbar. Jeder Auftragswechsel erzwang einen manuellen Eingriff und beendete damit die Autonomie der Anlage. Genau dieser Blocker ist mit der neuen Zelle aufgelöst. Heute fertigt die Anlage im Durchschnitt innerhalb einer Woche 30 Aufträge mit 30 automatischen Spannbackenwechseln im mannlosen Betrieb. Der Betrieb erfolgt vollständig ohne Bedienereingriff, einschließlich Werkzeug- und Späneentsorgung, es handelt sich damit um echte Einzel- und Kleinserienaufträge mit wechselnder Geometrie. Rüst- und Nebenzeiten entfallen im Anlagenbetrieb weitgehend, die Spindellaufzeit steigt entsprechend, und die Qualität bleibt bei hoher Variantenvielfalt reproduzierbar stabil. Die in der Einzelfertigung als gesetzt geltende Kopplung von Variantenzahl und Stückkosten wird damit aufgelöst. Die Innovation entsteht aus der konsequenten Systemintegration bewährter Serienfertigungselemente – Schwerlastrobotik, automatisierter Spannmittelwechsel, vertikale Lagertechnik, übergeordnete Auftragssteuerung – zu einem Gesamtkonzept für die wirtschaftliche Einzelfertigung. Bemerkenswert ist dabei die Wertschöpfungstiefe am Standort: Anwender, Systemintegrator und Werkzeugmaschinenhersteller sind allesamt oberösterreichische Unternehmen, die Lösung ist damit vollständig regional entwickelt und umgesetzt. Die Lösung zeigt einen Weg auf, wie sich der europäische Maschinenbau in Hochlohnstandorten auch bei Losgröße 1 behaupten kann.